
Heim / Nachricht / Branchennachrichten / Kunststoffspritzguss für Automobilteile: Ein Leitfaden für Präzisionslieferanten
Ein moderner Pkw trägt zwischen 150 und 200 Kilogramm Plastik, und davon ist nur sehr wenig sichtbar. Das meiste davon steckt in Motorgehäusen, Federbeinbuchsen, Lampenverstellern und Wartungswerkzeugen, an die niemand denkt, bis etwas nicht mehr richtig funktioniert. Hinter jedem dieser kleinen Bauteile verbirgt sich eine Form, eine Materialspezifikation und eine Maßtoleranz, die Hunderttausende Schüsse überdauern muss.
Seit 2002 stellen wir in Suzhou Präzisionskunststoffteile her, und die Automobilindustrie war dabei größtenteils ein Teil dieser Geschichte. Was folgt, ist unsere praktische Sicht auf das Kunststoffspritzgießen für Automobilteile: Wo diese Teile leben, wie Materialien ausgewählt werden, wie Formen um sie herum entworfen werden und was ein Käufer prüfen sollte, bevor er ein Werkzeug genehmigt.
Der Grund, warum Spritzgießen zum Standardverfahren für Automobilkomponenten wurde, ist ziemlich klar. Eine gut gebaute Form kann mehrere hunderttausend Zyklen durchlaufen, und der Unterschied zwischen dem ersten Schuss und dem hunderttausendsten Schuss wird in Mikrometern gemessen. Bei Strukturteilen ist diese Konsistenz wichtiger als jede einzelne Überschrifteneigenschaft. Zwei Teile, die im Abstand von Monaten aus demselben Werkzeug entnommen wurden, sollten auf die gleiche Weise zusammengebaut werden.
Es gibt auch das Gewicht- und Integrationsargument. Jede Komponente, die von Metall auf technischen Kunststoff umgestellt wird, spart Gramm oder Kilogramm im Fahrzeug ein, und im Elektrozeitalter wird diese Einsparung direkt in Reichweite umgewandelt. Durch das Formen können außerdem Rippen, Schnappverbindungen, Montagevorsprünge und Gewinde in einem einzigen Zyklus geformt werden, wodurch die meisten Nachbearbeitungsschritte entfallen.
Dann gibt es noch die Auswahl an Materialien. Glasgefüllte Nylons, POM, PBT, PC/ABS und viele andere ermöglichen es einem Ingenieur, Steifigkeit, Hitzebeständigkeit, Reibungsverhalten oder Klarheit an eine bestimmte Stelle anzupassen. Techniken wie Insert Moulding und Overmolding gehen noch einen Schritt weiter und kombinieren Metall und Kunststoff im selben Zyklus.
Die von uns produzierten Komponenten bestimmen selten, wie ein Auto aussieht. Sie definieren, ob eine Unterbaugruppe auch nach zehn Jahren Vibrationen, Temperaturschwankungen und Feuchtigkeit noch funktioniert. Aus diesem Grund lassen sich die von uns hergestellten Spritzgussteile für die Automobilindustrie in der Regel in drei Familien einteilen.
Ein Scheinwerfer-Nivellierungsmotor ist ein Bewegungssteuerungsgerät. Es neigt den Träger je nach Belastung oder Fahrbedingungen nach oben oder unten, und da es sich in einem versiegelten Gehäuse befindet, das Hitze und Vibrationen ausgesetzt ist, muss sein Kunststoffgehäuse über Jahre hinweg genaue Montagepositionen und eine gleichmäßige Wandstärke beibehalten. Ebenso wichtig sind die Verstärkungsgeometrie und die Auswurfstange: Wenn sich die Hülle unter Motorlast verformt, verschiebt sich die Strahlausrichtung.
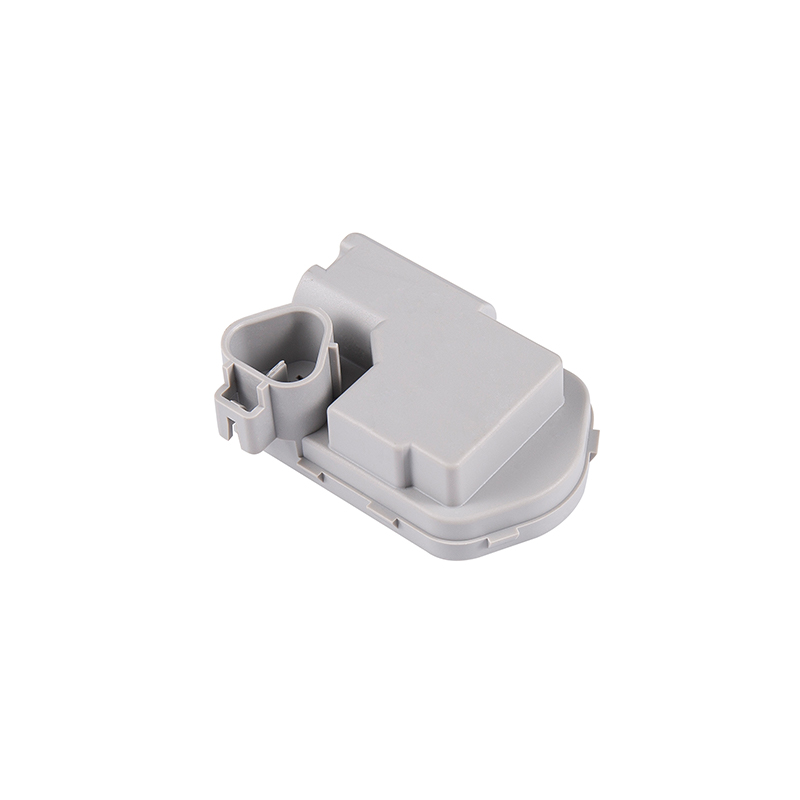 T2-Oberschale für Kfz-Scheinwerfer-Stellmotor Präzisionsgeformtes Gehäuse aus PA66 30 % GF für Dimmmotorbaugruppen, mit integrierten Buchsen und Stiften; Nützlich, wenn eine präzise Montagegeometrie eine stabile Strahlausrichtung unterstützt. Produkt anzeigen →
Teile dieser Größe werden fast immer mit einem Erstmusterprüfbericht oder zumindest einem Maßbericht geliefert, der die kritischen Montagemerkmale abdeckt. Diese wenigen Zehntelmillimeter entscheiden darüber, ob der Strahl in jeder zusammengebauten Einheit im zulässigen Bereich landet.
Elektrische Heckklappendämpfer arbeiten während ihrer gesamten Lebensdauer unter Last, wobei innere und äußere Federhülsen gegeneinander gleiten. Die Materialauswahl ist hier kein Zufall. Innenhülsen werden normalerweise aus einem Polymer wie PA612 geformt, das weniger Feuchtigkeit aufnimmt und daher seine Abmessungen auch bei Feuchtigkeits- und Temperaturschwankungen beibehält, während Außenhülsen typischerweise aus PA66 oder einer glasfaserverstärkten Sorte bestehen, die die axiale Belastung trägt.
Prozessanalyse des Spritzgusses von Federbeinbuchsen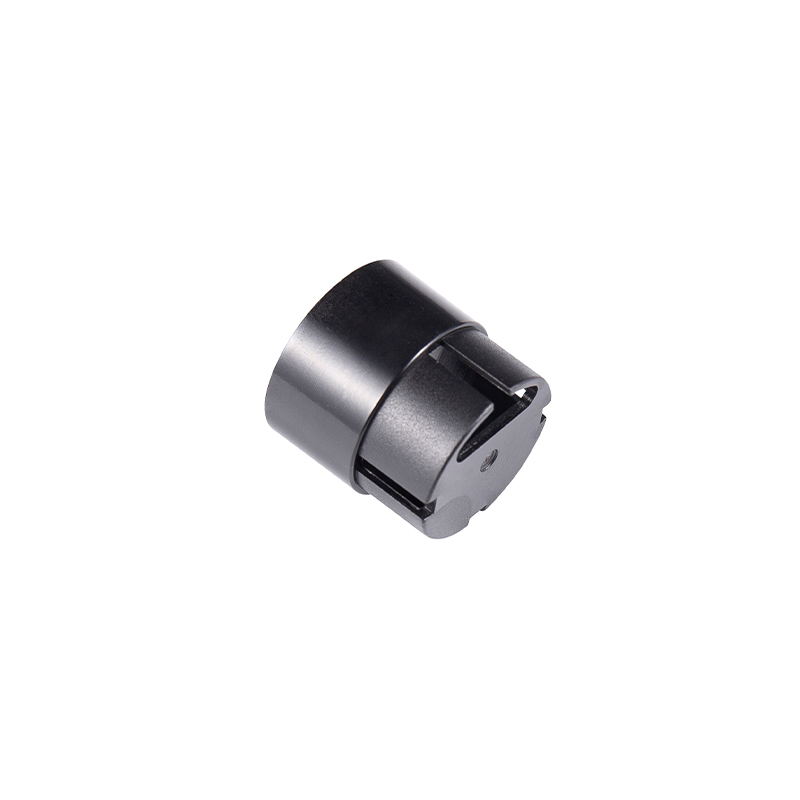 PA66 70G33L Buchse für elektrische Federbeinsysteme in der Automobilindustrie Spritzgegossene PA66 70G33L-Buchse für elektrische Federbeinbaugruppen, die eine präzise Passform, stabile Belastung und einen leiseren wiederholten Betrieb unterstützt. Produkt anzeigen →
Dabei handelt es sich um Kleinteile, oft nur wenige Gramm pro Stück, doch ihre Rundheit und Wandstärkengleichmäßigkeit entscheiden darüber, ob ein Federbein im Hunderttausendsteltakt leise arbeitet oder anfängt zu jammern.
Nicht jedes Autoteil landet in einem Fahrzeug. Reifenmontiermaschinen, Radauswuchtmaschinen und Hebegeräte sind auf Kunststoffbefestigungen und Schutzeinlagen angewiesen, damit Stahlwerkzeugköpfe teure Felgen nicht beschädigen. Ein 16-Gramm-Spritzguss-Kugelverschluss ist ein gutes Beispiel für diese Kategorie: klein, eng spezifiziert und nur dafür ausgelegt, wiederholte Belastungen aufzunehmen, ohne die Kontaktfläche zu beschädigen.
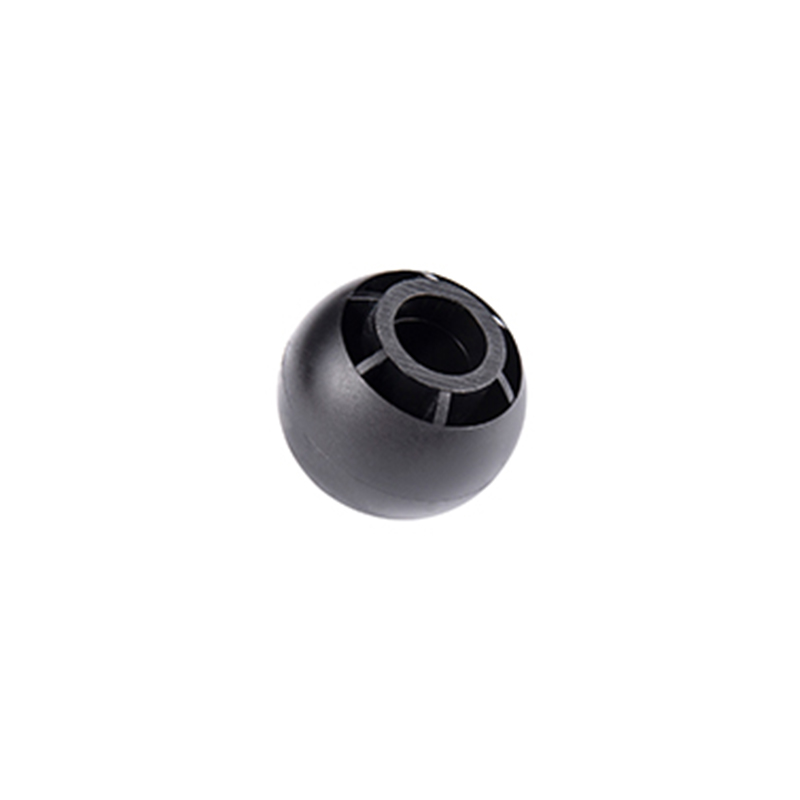 16 g PA66-Kugelverschluss für Kfz-Reparaturausrüstung Spritzgegossener Kugelverschluss aus PA66 21SPC, 16 g, zur wiederholten Befestigung in Automobil- und Werkstattausrüstungen, mit Kugelkopf zur einfacheren Ausrichtung. Produkt anzeigen →
Da diese Artikel oft in Chargen gekauft werden, spielen neben der Leistung auch die Stückkosten eine Rolle. Dennoch lässt sich das Material nicht erraten, denn in einer Werkstatt herrscht eine härtere Umgebung, als ein Pkw jemals zu Gesicht bekommt.
Bei der Materialauswahl im Automobilbereich kommt es selten auf eine einzige Eigenschaft an. Es handelt sich um eine Verhandlung zwischen Steifigkeit, Schlagverhalten, Hitzebeständigkeit, Feuchtigkeitsaufnahme, chemischer Belastung und Kosten pro Kilogramm. Die folgende Tabelle fasst die Polymere zusammen, mit denen wir am häufigsten arbeiten, und die Gründe für jede Auswahl.
| Material | Typischer Einsatz im Automobilbereich | Warum es gewählt wird |
|---|---|---|
| PA66-GF30 | Federbein-Außenhülsen, Strukturbuchsen | Hohe Steifigkeit und Hitzebeständigkeit bei Dauerbelastung |
| PA612 | Federbein-Innenhülsen | Durch die geringe Feuchtigkeitsaufnahme bleiben die Abmessungen im Laufe der Zeit stabil |
| PA66 (ungefüllt) | Verschleißpolster, Gleitbuchsen | Zähigkeit und Abriebfestigkeit ohne Sprödigkeit |
| POM | Präzisionsbefestigungen, kleine Zahnräder | Geringe Reibung und hervorragende Maßhaltigkeit |
| PBT-GF20 | Verstell- und Antriebselemente | Chemische Beständigkeit und stabiles Formverhalten |
| PC/ABS | Gehäuse, die Sonnenlicht oder Hitze ausgesetzt sind | Schlagzähigkeit mit guter Oberflächenbeschaffenheit |
| PA6 | Allgemeine Strukturhalterungen | Ausgewogene Kosten, Zähigkeit und Verarbeitbarkeit |
Beachten Sie das Muster, das sich durch die Tabelle zieht. Wenn ein Teil über Jahre hinweg unter Feuchtigkeitswechsel einen festen Sitz behalten muss, greifen wir zu einem Material mit geringer Wasseraufnahme. Immer wenn ein Teil Reibung überstehen muss, greifen wir zu POM oder einem ungefüllten Nylon. Die Entscheidung wird von der Fehlerart bestimmt, die wir vermeiden wollen, und nicht von der Bevorzugung einer Harzfamilie.
Die meisten Qualitätsprobleme beim Formenbau in der Automobilindustrie entstehen lange vor dem ersten Schuss. Die Anschnittposition, die Anordnung des Kühlkreislaufs, die Auswurfstrategie und die Schrumpfungskompensation legen die Obergrenze dafür fest, was mit dem Prozess erreicht werden kann. Eine Form, die ungleichmäßig gefüllt ist, führt zu Teilen, die sich ungleichmäßig verziehen, unabhängig davon, wie die Maschinenparameter anschließend angepasst werden.
Auf der Produktionsseite lässt sich die Disziplin einfacher beschreiben als aufrechterhalten: Sperren Sie das Prozessfenster, überwachen Sie es und behandeln Sie jede Abweichung als Signal und nicht als Belästigung. Eine regelmäßige Wartung der Form verlängert die Werkzeuglebensdauer weitaus kostengünstiger als der Austausch eines verschlissenen Hohlraumeinsatzes.
Ganz gleich, ob Sie eine einzelne Halterung oder eine Familie zusammengehöriger Komponenten beschaffen, ein paar Fragen unterscheiden ein reibungsloses Projekt von einem schwierigen.
Keine dieser Fragen erfordert einen großen Lieferanten. Sie benötigen einen Lieferanten, der bereit ist, sie schriftlich zu beantworten.
Kunststoffspritzguss für Automobilteile ist ein Bereich, in dem das sichtbare Bauteil nie die ganze Geschichte ist. Die eigentliche Arbeit liegt in der Materialspezifikation, dem Formendesign und der Prozessdisziplin, die dafür sorgt, dass ein paar Gramm Polymer ein Jahrzehnt lang innerhalb der Toleranz bleiben. Das ist der Teil unserer Arbeit, auf den wir uns seit 2002 konzentrieren, und es ist der Teil, der immer noch darüber entscheidet, ob ein Programm erfolgreich ist.
Copyright © Suzhou Huanxin Precision Forming Co., Ltd. Alle Rechte vorbehalten.