
Heim / Nachricht / Branchennachrichten / Kunststoffformteile: Materialien, Prozesse und Tipps zur Präzisionsfertigung
Kunststoffformteile sind in der Regel die stillen Mitglieder eines jeden Produktteams. Sie halten eine chirurgische Klinge ruhig, lassen eine Dosis einrasten, federn eine elektrische Strebe ab oder sitzen in einem Drucker und erledigen die gleiche kleine Aufgabe millionenfach, ohne sich zu beschweren. Wenn Sie sie spezifizieren, darauf aufbauend entwerfen oder herstellen, wissen Sie bereits, dass es bei den eigentlichen Fragen selten um Kunststoff als Material geht. Bei ihnen geht es um Konsistenz: die gleiche Passform, das gleiche Gefühl, die gleichen Abmessungen, Charge für Charge.
Was folgt, ist ein praktischer Blick auf Kunststoffformteile: Was der Begriff umfasst, wie sich die Hauptformwege unterscheiden, warum sich die Materialauswahl so stark ändert und welche Details normalerweise darüber entscheiden, ob ein Teil im Feld funktioniert oder am Fließband Probleme verursacht.
Im Allgemeinen handelt es sich bei einem Kunststoffformteil um jede Kunststoffkomponente, deren Form in einem Werkzeug geformt wird und nicht aus Blech geschnitten, bearbeitet oder geklebt wird. Formen und Matrizen gibt es in vielen Formen, weshalb die Kategorie vom Zwei-Gramm-Knopf bis zum Wassertank reicht.
Typische Familienmitglieder sind:
Die meisten unserer eigenen Arbeiten befinden sich am Präzisionsende der Spritzgussbranche: kleine und mittlere Teile werden in Gramm gemessen, wobei ein paar Hundertstel Millimeter darüber entscheiden, ob ein Nadelhalter richtig sitzt oder eine Stößelstange reibungslos läuft.
Ingenieure, die mit dem Thema noch nicht vertraut sind, gehen oft davon aus, dass alle geformten Kunststoffe auf die gleiche Weise hergestellt werden. Dies ist nicht der Fall, und die frühzeitige Wahl der falschen Route kann zu unnötigen Werkzeugkosten oder einer Form führen, die einfach nicht ausgefüllt werden kann. Die folgende Tabelle dient als schnelle Orientierung.
| Prozess | Wie der Kunststoff Gestalt annimmt | Typische Formteile |
|---|---|---|
| Spritzguss | Die Schmelze wird in eine geschlossene Stahlform eingespritzt und unter Druck abgekühlt | Gehäuse, Griffe, Zahnräder, Anschlüsse, Buchsen, kleine Strukturteile |
| Extrusion | Die Schmelze wird kontinuierlich durch eine Matrize gedrückt, dann abgekühlt und geschnitten | Rohre, Schläuche, Profile, Bleche, Kabelisolierung |
| Blasformen | Ein erweichter Schlauch wird gegen die Wände einer Hohlform aufgeblasen | Flaschen, Krüge, Kraftstofftanks, Hohlbehälter |
| Formpressen | Eine abgemessene Ladung wird in eine beheizte Kavität gepresst und ausgehärtet | Große Platten, elektrische Isolatoren, Verbundteile |
| Rotationsformen | Pulver schmilzt und beschichtet die Innenseite einer langsam rotierenden Form | Panzer, Spielgeräte, große Hohlschalen |
Spritzguss dominiert immer dort, wo es auf Toleranz und Wiederholgenauigkeit ankommt, da die Form die Geometrie vorgibt und die Maschine den Zyklus wiederholt. Die anderen Routen verdienen ihren Platz durch kontinuierliche Länge, Hohlraum oder sehr große Oberfläche, nicht durch strenge Maßkontrolle.
Zwei Teile können eine identische Geometrie aufweisen und sich aufgrund des dahinter liegenden Harzes völlig unterschiedlich verhalten. Wenn wir ein neues Projekt prüfen, richtet sich die Materialauswahl in der Regel nach der Funktion und nicht umgekehrt.
Bei Mischungen wird es interessant. Ein aus PA66 mit 30 Prozent Glasfasern und einer kleinen Menge PTFE geformtes Trommelgetriebe erhält durch das Glas Steifheit und durch das PTFE eine reibungsärmere Oberfläche, was genau das ist, was ein Dosiermechanismus über Tausende von Zyklen benötigt. Kleine Ergänzungen wie diese machen oft den Unterschied zwischen einem Teil, das die Validierung besteht, und einem Teil aus, das drei Monate später durchfällt.
Präzision ist selten das Ergebnis eines einzigen klugen Schachzugs. Es entsteht aus Dutzenden gewöhnlicher Entscheidungen, die während der Werkzeug- und Prozessentwicklung getroffen oder vermieden werden. Wandstärke, Formschräge, Angussposition, Kühlanordnung und Schrumpfungsausgleich bestimmen die endgültigen Abmessungen, bevor die erste Aufnahme gemacht wird. Verständnis wie sich Entscheidungen zur Formgestaltung auf das fertige Teil auswirken macht den Rest des Gesprächs viel einfacher.
Prozessseitig hinterlassen Schmelzetemperatur, Formtemperatur, Einspritzgeschwindigkeit, Nachdruck und Abkühlzeit Fingerabdrücke auf dem Teil. Dies gilt auch für die Harztrocknung, die bei hygroskopischen Materialien wie PA und PC leicht zu übersehen und teuer zu begehen ist. Da wir unsere Formen selbst bauen, erfolgen Anpassungen in Stahl und nicht in einer Tabellenkalkulation. Wenn eine Rippe einen weiteren Zehntelmillimeter Entlastung benötigt, kann sie geschnitten und erneut getestet werden, anstatt darüber zu streiten.
Die gleichen kleinen Komponenten kommen in sehr unterschiedlichen Branchen vor, was einer der angenehmsten Aspekte der Arbeit in diesem Bereich ist. Eine für eine Anwendung entwickelte Toleranzstrategie erweist sich oft als genau das, was eine andere benötigt.
Dies ist der anspruchsvollste Bereich, den wir bedienen. Minimalinvasive Skalpellgriffe benötigen glatte Oberflächen und eine zuverlässige Nadelfixierung. Injektionsstifte sind auf Schubstangen, Trommelgetriebe, Dosiseinstellknöpfe und Nachfüllhalter angewiesen, die auch nach Tausenden von Betätigungen funktionieren. Transparente endoskopische Konnektoren erfordern optische Klarheit ohne sichtbare Fließspuren. Je breiter medizinisches Spritzgusszubehör Field belohnt überall die gleichen drei Gewohnheiten: richtige Materialqualität, Sauberkeit und Maßhaltigkeit.
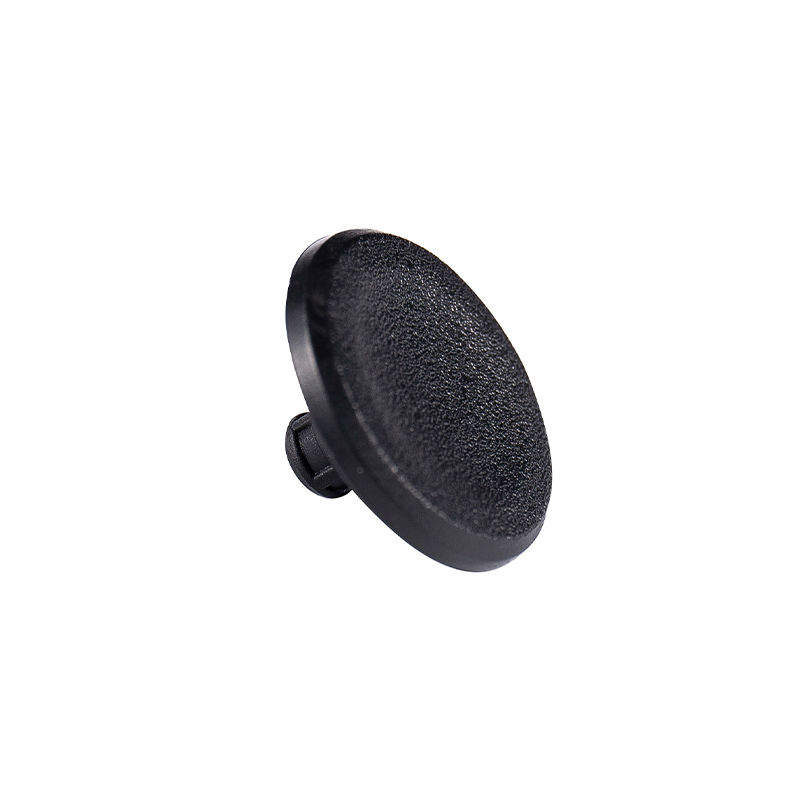 POM-Entriegelungsknopf für medizinische Injektionsstifte Ein 0,70 g schwerer POM-Auslöseknopf für Injektionsstifte mit präzisen Abmessungen, sanfter Einhand-Dosisauslösung und einer rutschfesten Oberfläche für den häufigen Gebrauch. Produkt anzeigen →
Hinter der Verkleidung und um die Mechanismen herum halten Kunststoffteile Hitze, Vibrationen und ständigen Lastwechseln stand. Lichtdimmmotoren sind auf Oberschalen und Auswerferstangen mit stabiler Geometrie angewiesen, während elektrische Streben Hülsen und Buchsen aus glasfaserverstärktem Polyamid verwenden, die bei Temperaturschwankungen ihren Sitz behalten müssen.
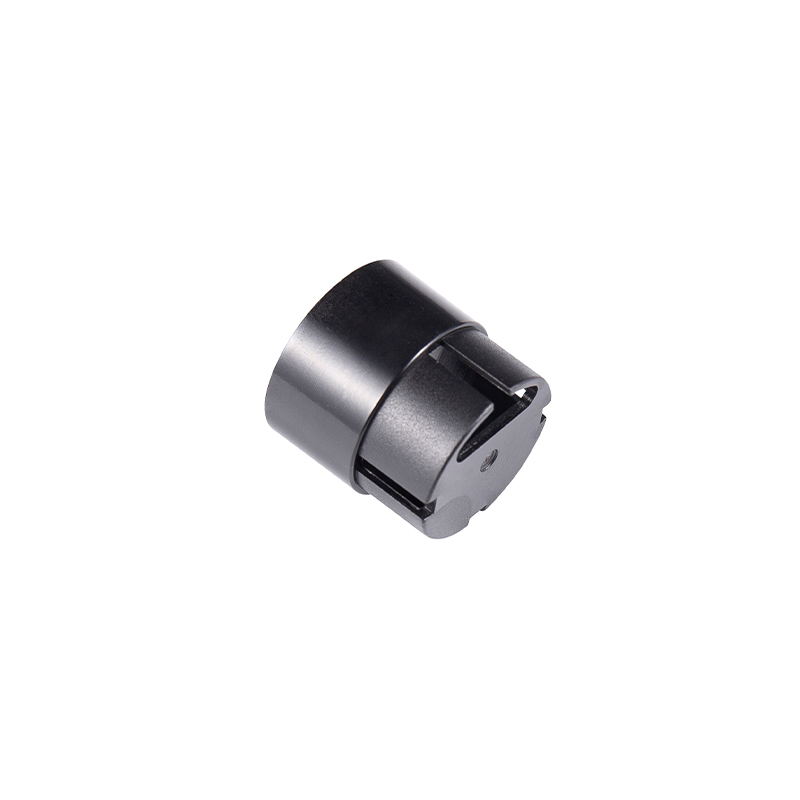 PA66 Buchse für elektrische Federbeine für Kraftfahrzeuge Eine PA66 70G33L-Buchse für elektrische Federbeinsysteme mit präziser Passform, Hitzebeständigkeit von 80–120 °C und stabilem Halt in Fensterhebern oder Kofferraumöffnern. Produkt anzeigen →
Druckereinbauten, Lampensockel und -knöpfe, Motorendabdeckungen, Haken und Zahnräder für Lebensmittelmaschinen sowie Gehäuse für Wasserqualitätstester gehören alle zur selben Familie. Sie sind selten glamourös, aber sie sind die Teile, die der Benutzer berührt und auf die er sich verlassen kann. Interne Druckerteile aus HIPS und PC/ABS sind ein gutes Beispiel: Sie sehen bescheiden aus, sind aber dennoch von entscheidender Bedeutung dafür, ob ein Mechanismus Jahr für Jahr ausgerichtet bleibt.
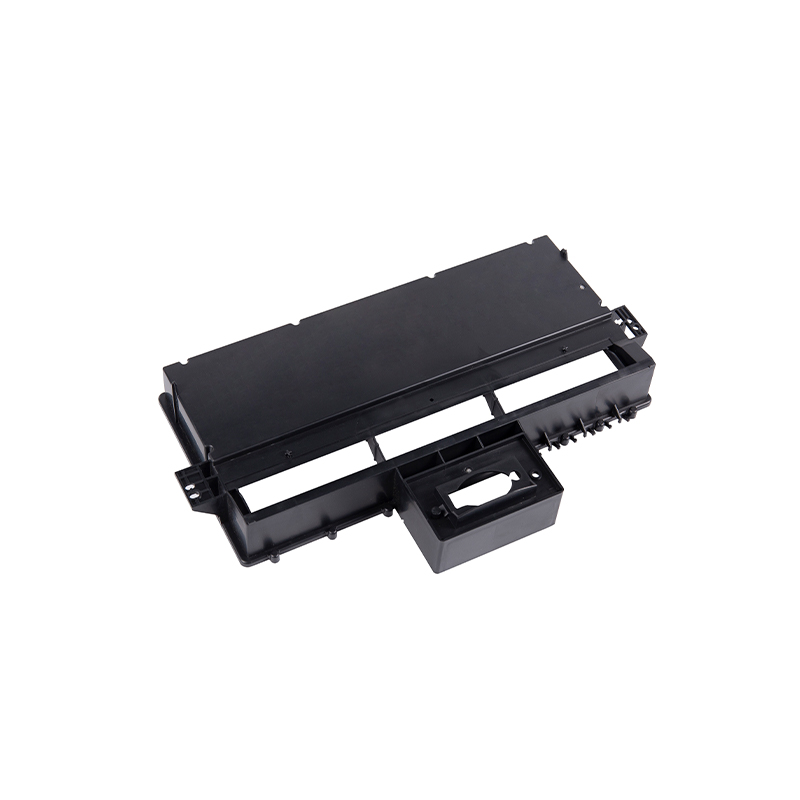 Interne Spritzgussteile für HIPS 108g-Drucker Dieses interne 108-g-HIPS-Druckerzubehör unterstützt einen stabilen, isolierten Betrieb in industriellen 3D-Druckern und Präzisionsspritzgussgeräten. Produkt anzeigen →
Defekte an Formteilen sind selten ein Rätsel, wenn man weiß, wo man suchen muss.
Keines dieser Probleme lässt sich durch einfaches Drehen eines Knopfes lösen. Sie werden durch gemeinsames Lesen des Teils, des Werkzeugs und des Prozesses gelöst.
Die meisten Käufer von Präzisionsformteilen suchen nicht nach dem größten Lieferanten. Sie sind auf der Suche nach einer Lösung, die Fragen klar beantwortet, die Dimensionen über einen längeren Zeitraum hinweg festhält und etwas Nützliches sagt, wenn ein Design im Begriff ist, Probleme zu verursachen.
Seit September 2002 stellen wir in Suzhou Präzisionsformen und Formteile her und arbeiten in einer Fabrik mit mehr als 10.180 Quadratmetern Fläche im Hengjing Industrial Park, Bezirk Wuzhong. Mit einem Team von rund fünfzig Mitarbeitern, computergesteuerten Präzisionsspritzmaschinen und unserer eigenen Werkzeugherstellungsausrüstung bearbeiten wir kleine und mittlere Teile für Kunden aus den Bereichen Medizin, Automobil, Elektrik, Motoren, Lebensmittelmaschinen und Umwelttests. Nichts Exotisches, nur eine lange Angewohnheit, auf die Details zu achten, die dafür sorgen, dass Kunststoffformteile funktionieren.
Copyright © Suzhou Huanxin Precision Forming Co., Ltd. Alle Rechte vorbehalten.