
Heim / Nachricht / Branchennachrichten / Medizinischer Kunststoffspritzguss: Materialien, Standards und Prozesskontrolle
Der Dosierknopf an einem Insulininjektionsstift ist ein geformtes Kunststoffteil von etwa der Größe einer Münze. Dennoch müssen er Tausende von Betätigungszyklen überstehen, die Medikamente, mit denen er in Kontakt kommt, standhalten und die Abmessungen so fest halten, dass die Innenverzahnung niemals verrutscht. Teile wie diese sowie Skalpellgriffe, Endoskopanschlüsse und Schutzkappen sind der Grund dafür, dass das Spritzgießen medizinischer Kunststoffe zum Standardverfahren für die Herstellung medizinischer Kunststoffkomponenten geworden ist. Die kurze Schlussfolgerung kommt zuerst: Sobald die Produktionsmengen die Werkzeuge rechtfertigen, bietet kein anderer Prozess diese Kombination aus Präzision im Grammbereich, validierter Wiederholbarkeit und Kosten pro Teil. Alles andere in einem medizinischen Formgebungsprogramm, von der Harzauswahl bis zur Handhabung im Reinraum, dient dem Schutz dieser Konsistenz.
Beim Spritzgießen von medizinischem Kunststoff wird ein thermoplastischer Kunststoff in medizinischer Qualität geschmolzen, unter hohem Druck in eine bearbeitete Stahlform eingespritzt, in eine fertige Form ab- und ausgeworfen, bei kleinen Bauteilen normalerweise innerhalb von 10 bis 60 Sekunden. Die Form selbst mit ihren Hohlräumen, Kühlkanälen und dem Auswurfsystem ist das Herzstück des Betriebs, und ihre Verarbeitungsqualität bestimmt die Teileabmessungen, die Oberflächenbeschaffenheit und die Zyklusstabilität während der gesamten Lebensdauer des Programms.
Was das medizinische Formen vom allgemeinen Kunststoffformen unterscheidet, ist nicht die Maschine. Es ist die Disziplin, die damit einhergeht. Materialkosten sind zertifiziert und rückverfolgbar. Prozessparameter werden gesperrt und dokumentiert, sodass die Teilenummer 10.000 in ihren Abmessungen mit der Teilenummer 10 identisch ist. Dies ist genau das, was Aufsichtsbehörden bei der Validierung eines Gerätedesigns erwarten. Die Kontamination wird durch spezielle Materialhandhabung und, bei empfindlichen Komponenten, durch Reinraumproduktion kontrolliert. Käufer sollten medizinisches Spritzgießen daher als dokumentiertes System und nicht als einzelne Maschinenfunktion bewerten, da der Papierkram und die Prozesskontrolle genauso viel Gewicht haben wie die Teile selbst.
Die meisten Kunststoffkomponenten in medizinischen Geräten fallen in einige wiederkehrende Kategorien, und jede Kategorie stellt unterschiedliche Anforderungen an die Form und das Material.
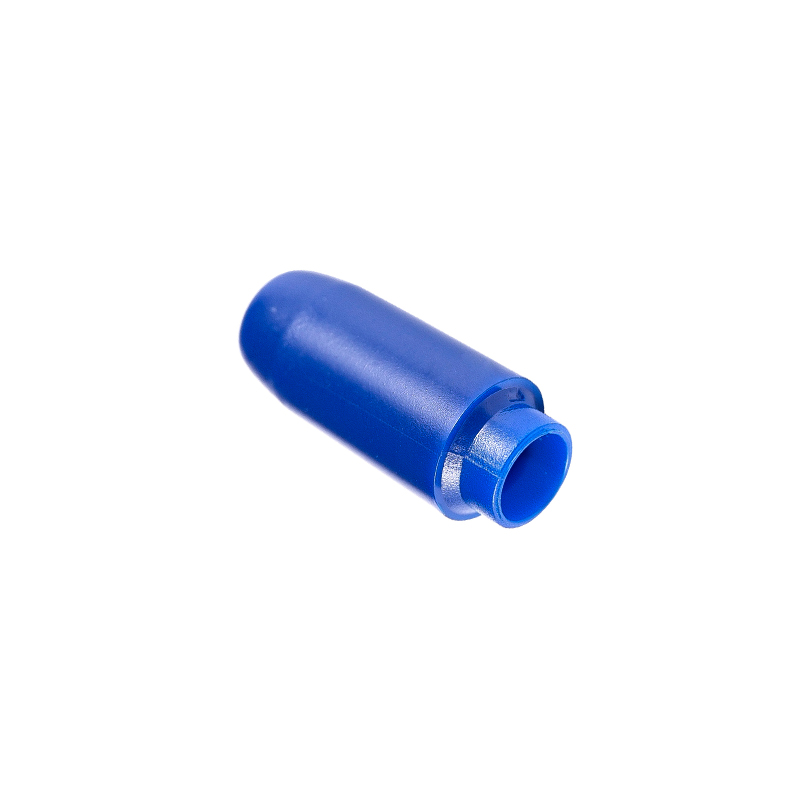
Minimalinvasive Instrumente sind auf geformte Gehäuse angewiesen, die ergonomischen Griff mit struktureller Zuverlässigkeit rund um die metallbearbeitenden Vereine erfordern. Typische Konstruktionen kombinieren eine ABS-Griffschale mit Befestigungseinsätzen aus Stahlrohr oder verwenden PTFE-modifizierte Qualitäten an der Schwanzschale, wo es zu geringer Reibung und chemischer Beständigkeit kommt. Da es sich um kleine Teile im Gramm-Bereich handelt, liegt der Spielraum für Einfallstellen, Grate oder Maßabweichungen nahe bei Null. Komponenten wie eine minimal-invasive Skalpell-ABS-Griff-Spritzgussschale zeigen, wie Gehäusegeometrie, Einsatzfixierung und medizinische Materialauswahl gemeinsam und nicht einzeln gelöst werden müssen.
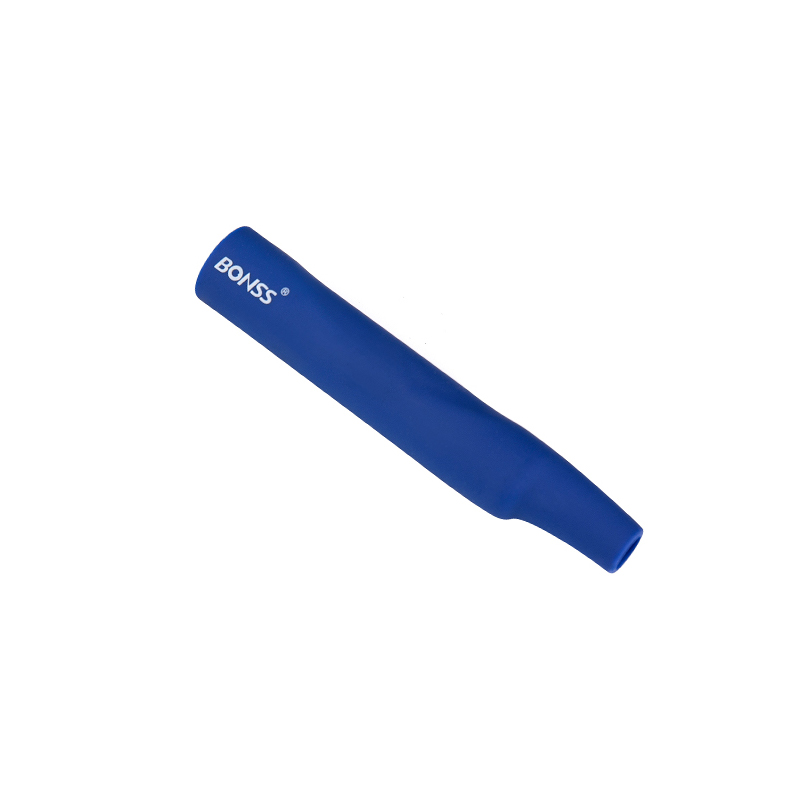 Minimalinvasiver Skalpell-ABS-Griff, spritzgegossene Schale Eine leichte ABS-Griffschale für minimalinvasive Skalpellinstrumente, die einen ergonomischen Griff mit einer Einsatzfixierung um die Arbeitsenden aus Metall kombiniert, wobei kleine Teile im Gramm-Bereich keine Toleranz für Einfallstellen oder Grate hinterlassen. Produkt anzeigen →
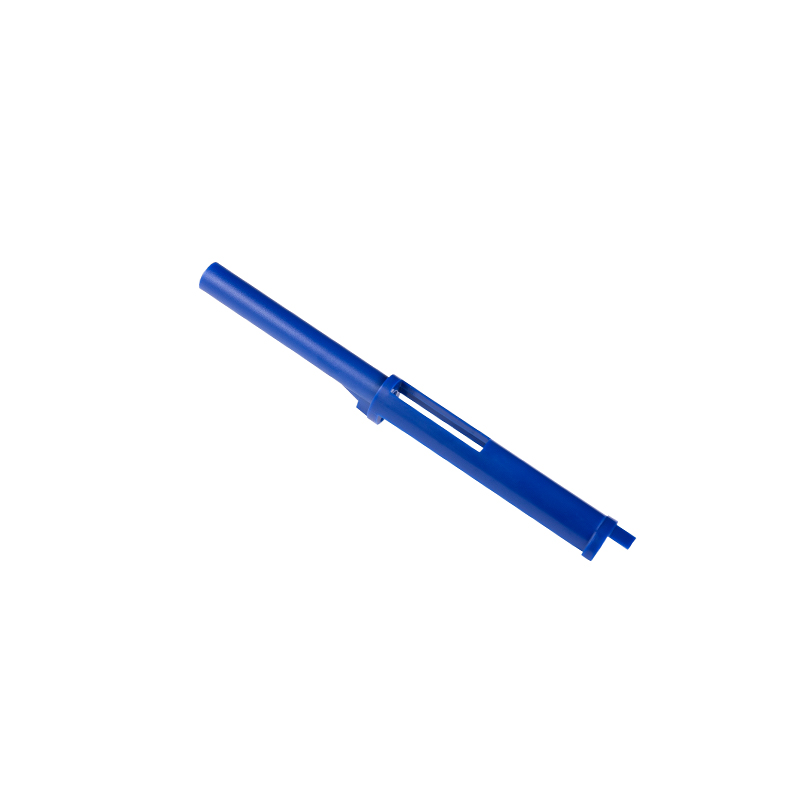
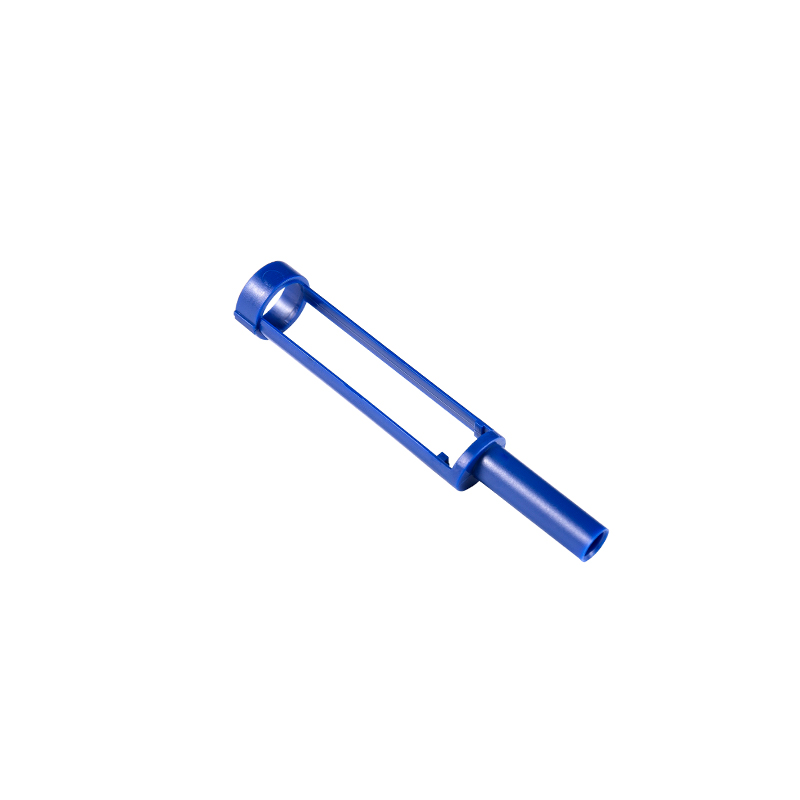
Dosierknöpfe, Stößelstangen, Trommelgetriebe und Patronenhalter in Injektionsstiften sind Präzisionsübertragungsteile. Sie sind wiederholter mechanischer Belastung, Kontakt mit Medikamenten und in vielen Fällen wiederholter Reinigung und Desinfektion ausgesetzt, weshalb Lieferanten häufig verstärkte Typen wie PA66-GF30 mit 15 % PTFE, PBT mit 20 % Glasfaser oder POM angeben. Jedes Additiv spielt eine bestimmte Rolle: Glasfasern erhöhen die Steifigkeit und begrenzen das Kriechen, PTFE verringert die Reibung in sich bewegenden Paaren und POM behält seine Abmessungen in einer chemisch aktiven Umgebung. Eine Spritzstift-Druckstange aus PA66-GF30-15 % PTFE ist ein gutes Beispiel dafür, wie die Materialqualität selbst einen Teil der Konstruktionslast trägt.
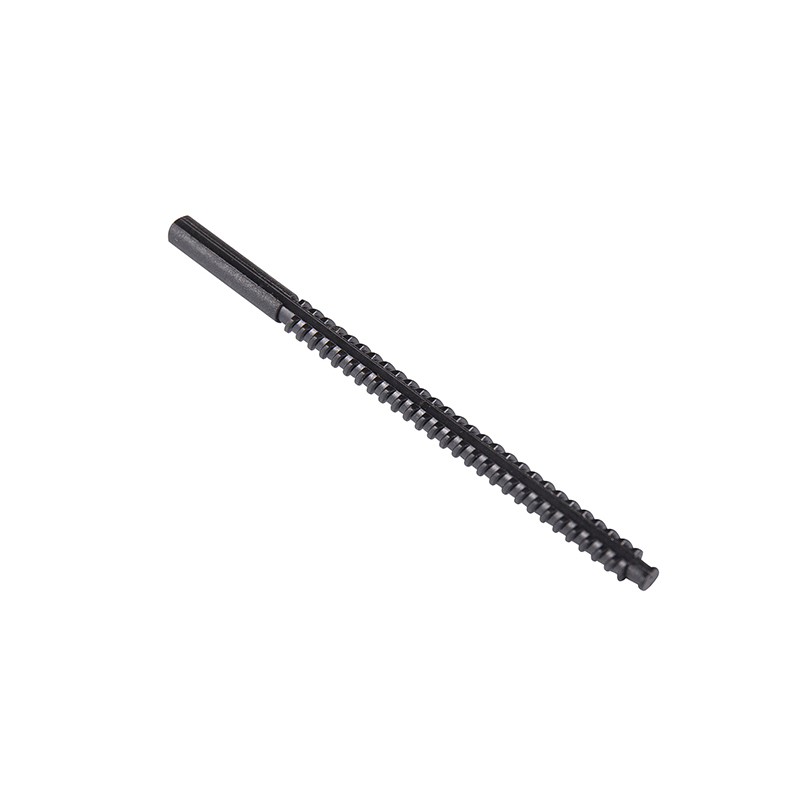 PA66-GF30 mit 15 % PTFE-Injektionsstift-Schubstange Eine aus PA66 mit 30 % Glasfaser und 15 % PTFE geformte Präzisions-Schubstange, die Steifigkeit, geringes Kriechen und geringe Reibung für Dosiermechanismen von Injektionsstiften bei wiederholter mechanischer Belastung und Desinfektion vereint. Produkt anzeigen →
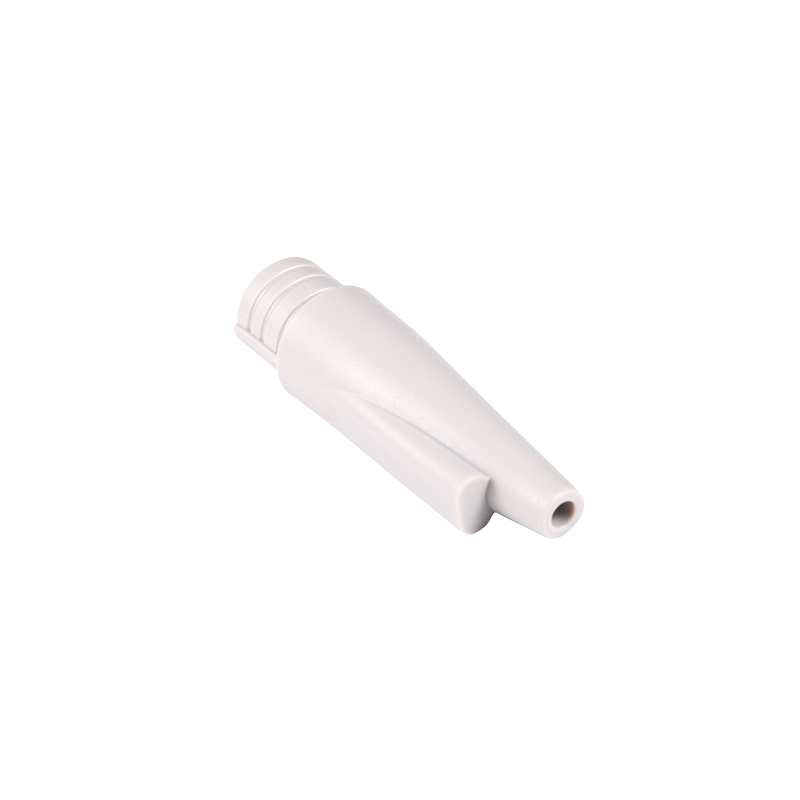
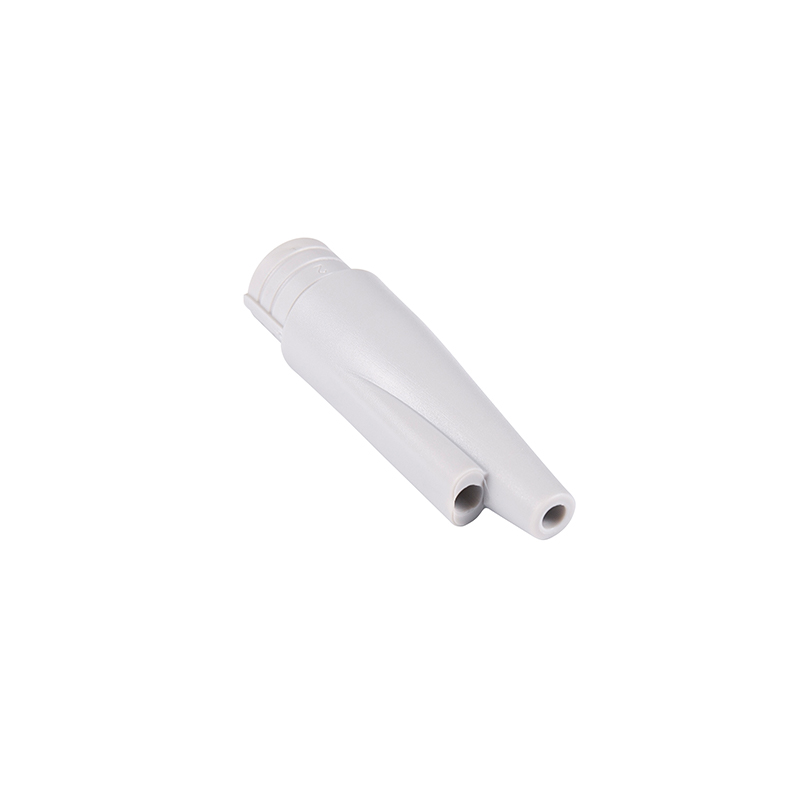
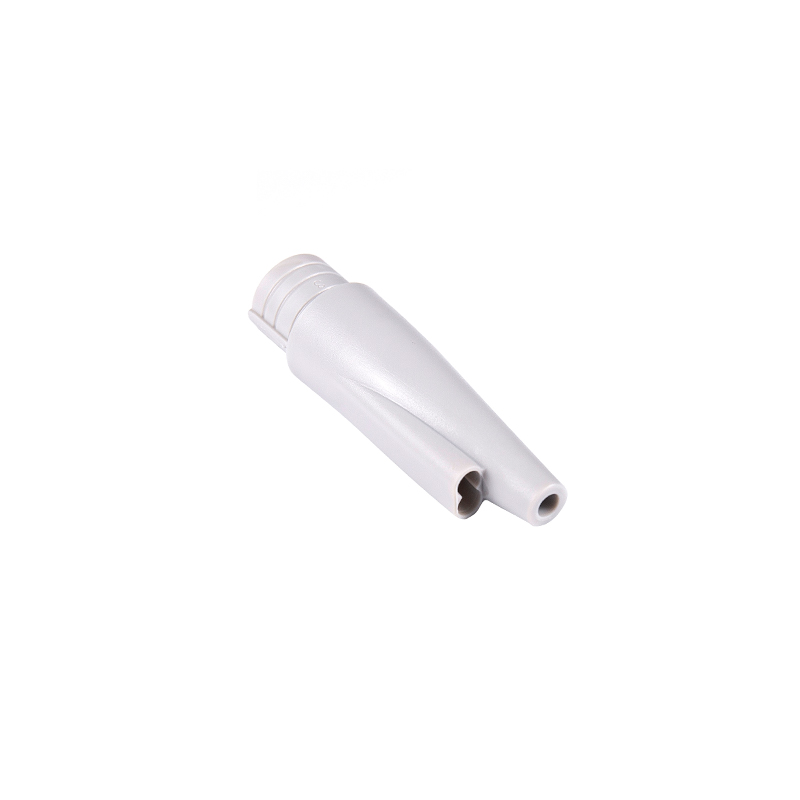
Anschlüsse, Linsen und rotierende Scheiben des Gastroskops sind aus transparentem Polycarbonat geformt, wobei die optische Klarheit eher eine funktionelle Anforderung als eine kosmetische Vorliebe ist. Transparentes medizinisches Formen erfordert eine gründliche Harztrocknung, um Streifen und Blasen zu verhindern, gut polierte Hohlräume und eine sorgfältige Kontrolle der Schmelztemperatur und Einspritzgeschwindigkeit, damit sich das Teil ohne Spannungsspuren löst. Ein transparenter PC-Injektionsverbinder für Gastroskope, der oft nur ein bis zwei Gramm wiegt, ist genau das Teil, bei dem diese Disziplin in der fertigen Oberfläche sichtbar wird.
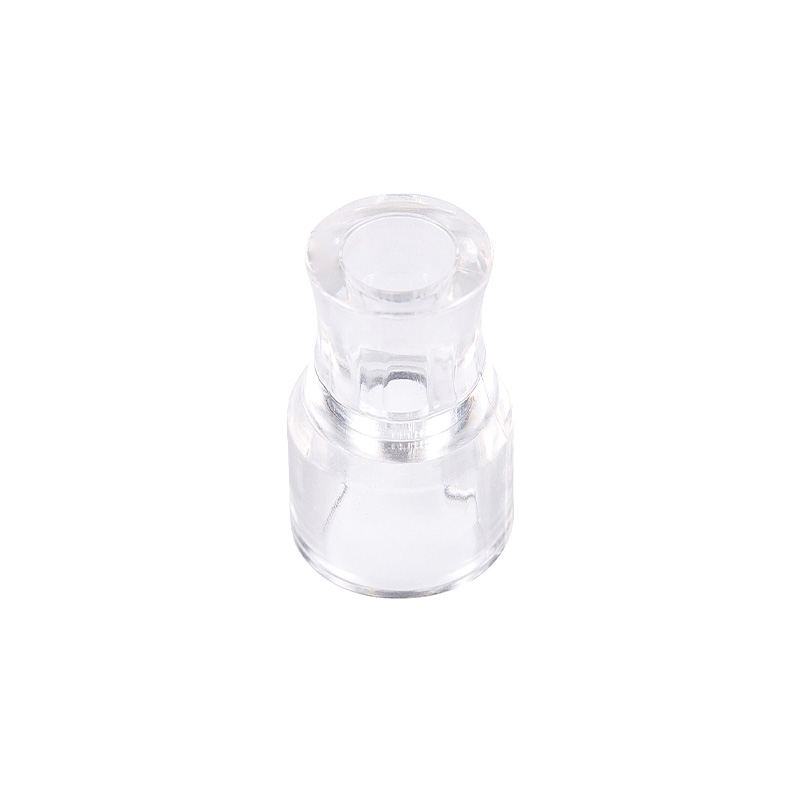 Transparenter PC-Injektionsanschluss für medizinisches Gastroskop Ein kleiner transparenter Polycarbonat-Verbinder für Gastroskop-Baugruppen, bei dem optische Klarheit, spannungsfreies Lösen und starke Dimensionskontrolle eine sorgfältige Harztrocknung und polierte Hohlräume in der fertigen Oberfläche sichtbar machen. Produkt anzeigen →
Über diese drei Gruppen hinaus werden im gleichen Prozess Gerätegehäuse und Scharnierabdeckungen, Lampenschirmbaugruppen und Kartenleserhalterungen aus ABS, PA12 und PP, sterile Verpackungskomponenten und Laborverbrauchsmaterialien hergestellt. Der rote Faden ist das Volumen: Sobald ein Geräteprogramm in großen Mengen ausgeliefert wird, ist Spritzguss schnell immer die wirtschaftlichste Methode, um alle Kunststoffkomponenten konsistent zu machen.
Die Materialwahl beim medizinischen Formenbau beantwortete drei Fragen auf einmal. Erstens kann das Harz mit dem Körper oder dem Medikament in Kontakt kommen, was auf eine Biokompatibilitätsbewertung gemäß ISO 10993 oder USP-Klasse VI-Zertifizierung hindeutet wurde. Zweitens: Kann es die vorgesehene Sterilisationsmethode überstehen, sei es Ethylenoxid, Gamma- oder Elektronenstrahlbestrahlung oder Dampf? Gamma-Einwirkung kann einige Harze verfärben, und Dampf schränkt hydrolyseanfällige Qualitäten ein. Dritte: Funktioniert es mechanisch in der tatsächlichen Nutzungsumgebung, einschließlich Kontakt mit Desinfektionsmitteln, Lipiden und wiederholter Belastung? Glasfaserverstärkungen erhöhen die Steifigkeit und verringern das Kriechen, während die PTFE-Modifikation die Reibung in beweglichen Teilen verringert, weshalb modifizierte technische Qualitäten bei Präzisionsgetriebekomponenten dominieren.
| Material | Typische medizinische Anwendungen | Warum es ausgewählt wird |
|---|---|---|
| PP und PE | Spritzen, Einwegkonnektoren, Verpackungen | Chemische Beständigkeit, niedrige Kosten, kompatibel mit EtO und Gammasterilisierung |
| PC | Endoskopanschlüsse, Linsen, transparentes Gehäuse | Optische Klarheit kombiniert mit hoher Schlagfestigkeit |
| POM | Zahnräder, Auslöseknöpfe, Dosiermechanismen | Dimensionsstabilität, geringe Reibung, Arzneimittelresistenz |
| PA66-GF, modifiziertes PTFE | Schubstangen, Trommelgetriebe, Strukturteile | Steifigkeit, Verschleißfestigkeit, Kriechkontrolle unter Last |
| PBT | Stößelstangenantriebe, elektrische Komponenten | Chemikalien- und Sterilisationsbeständigkeit, stabiles dielektrisches Verhalten |
| ABS | Griffe, Schalen, Schutzkappen | Schlagfestigkeit, gute Oberflächenbeschaffenheit, Kosteneffizienz |
| BLICK | Implantierbare und wiederverwendbare chirurgische Komponenten | Biokompatibilität, hohe Temperatur- und Chemikalienbeständigkeit |
Vier Rahmenwerke prägen die meisten medizinischen Formgebungsprogramme. ISO 13485 das Qualitätsmanagementsystem für die medizinische Herstellung von Geräten, das Dokumentation, Schulung, Rückverfolgbarkeit und den Umgang mit Abweichungen umfasst, und ist die Grundlage, nach der viele Käufer zuerst suchen. ISO 10993 regelt die biologische Bewertung von Materialien, die direkt oder indirekt mit dem Körper in Kontakt kommen. In den Vereinigten Staaten gelten die FDA-Qualitätssystemvorschriften gemäß 21 CFR Part 820 parallel zu ISO 13485. ISO 14644 klassifiziert Reinräume, wobei üblicherweise Umgebungen der Klasse 7 oder 8 spezifiziert werden, um die Partikelkontamination während des Formens und der Montage zu begrenzen. Hinzu kommen die Prozessvalidierung und die Sterilisationsvalidierung, die beide auf stabilen, dokumentierten Formparametern und nicht auf einmaligen Inspektionen basieren.
Einen praktischen Überblick darüber, wie ein Formteillieferant diese Erwartungen erfüllt, finden Sie in dieser Übersicht über So stellen Sie sicher, dass medizinisches Kunststoffspritzgusszubehör die ISO-Anforderungen erfüllt durchläuft den logischen Prüfpunkt für Prüfpunkt.
Der entscheidende Faktor bei der Lieferantenauswahl ist selten die Anzahl der Maschinen. Es geht darum, ob der Lieferant die gesamte Kette kontrolliert, die Maschine versorgt: Formkonstruktion und -bau, Materialhandhabung und Prozessüberwachung. Ein Hersteller, der dieses integrierte Modell veranschaulicht, ist Suzhou Huanxin Precision Moulding Co., Ltd. , das seine Präzisionsspritzgussformen im eigenen Haus herstellt und neben Automobil- und Elektrokomponenten auch geformtes Zubehör im Grammmaßstab für medizinische Geräte, Injektionsstifte und endoskopische Anwendungen liefert. Unabhängig davon, ob Sie diesen oder einen anderen Lieferanten bewerten, gilt die folgende Checkliste.
Eine letzte Empfehlung: Beziehen Sie den Spritzgießer bereits in der Entwurfsphase des Teils im Gespräch ein und nicht erst, nachdem die Zeichnung eingefroren ist. Wandstärke, Entformungsschrägen, Angussposition und Materialgüte interagieren auf eine Art und Weise, deren Anpassung an ein CAD-Modell kostengünstig und die Befestigung in Stahl teuer ist.
Copyright © Suzhou Huanxin Precision Forming Co., Ltd. Alle Rechte vorbehalten.