
Heim / Nachricht / Branchennachrichten / Spritzgussformen für Kunststoffe: Ein praktischer Leitfaden für Design und Produktion
Spritzgussformen für Kunststoffe sind die Werkzeuge, die aus einem guten Teiledesign ein wiederholbares, verkaufsfähiges Produkt machen. Es handelt sich nicht einfach um Stahlblöcke, in die ein Hohlraum eingeschnitten ist. Eine Produktionsform trägt das Angusssystem, die Kühlkanäle, den Auswurf, die Entlüftung und die Absperrorgane, die über Zykluszeit, Maßhaltigkeit und Oberflächenbeschaffenheit entscheiden. Bei Suzhou Huanxin Precision Molding arbeiten wir seit 2002 an Präzisionsformen und Formteilen, und eine Lektion kommt immer wieder zum Vorschein: Je früher die Form in Betracht gezogen wird, desto weniger Überraschungen gibt es beim Versuch.
Dieser Leitfaden ist ein praktischer Überblick für Ingenieure und Einkäufer, die ein neues Kunststoffteil planen, ein vorhandenes Werkzeug verbessern oder Angebote vergleichen. Es behandelt Formentypen, Designdetails, Materialauswahl, häufige Fehler, Werkzeuglebensdauer und die Fragen, die es wert ist, vor Projektbeginn gestellt zu werden.
Der Spritzgießzyklus ist einfach zu beschreiben und schwer zu perfektionieren. Die Form schließt sich, die Schnecke drückt geschmolzenes Polymer durch den Angusskanal und den Anschnitt in die Kavität, der Packungsdruck hält das Teil während es abkühlt und das Werkzeug öffnet sich, sodass das Teil ausgeworfen werden kann. Jeder dieser Schritte hängt von der Form ab. Ein restriktiver Anguss kann das Teil füllen, erzeugt aber eine hohe Scherung. Eine schlechte Kühlung kann den Zyklus verlängern und das Teil aus der Toleranz bringen. Eine schwache Entlüftung kann Luft einschließen und Brandflecken hinterlassen.
Auch das Werkzeug muss zur Maschine passen. Verschlusshöhe, Holmabstand, Auswurfhub, Schussgröße und Spannkraft sind alle von Bedeutung. Ein Werkzeug, das für eine Presse gut konzipiert ist, kann in einer anderen Presse umständlich oder gar nicht einsetzbar sein, daher lohnt es sich, die Produktionsplattform zu vereinbaren, bevor der Stahl geschnitten wird.
Die meisten Projekte beginnen mit der Auswahl zwischen einigen gängigen Formenkonstruktionen. Die richtige Antwort ist nicht immer die anspruchsvollste; Es ist dasjenige, das zum Teil, zum Harz, zur Toleranz und zum Volumen passt. Die folgende Tabelle gibt einen einfachen Vergleich.
| Formtyp | Typische Passform | Praktische Hinweise |
|---|---|---|
| Zweiteilig | Allgemeine Teile und stabile Volumina | Robust und wirtschaftlich; Das Tor- und Läuferlayout muss noch gepflegt werden. |
| Dreiteller | Teile mit mehreren Kavitäten, die eine flexible Anspritzung benötigen | Nützliche Anschnittpositionen, aber mehr Angussmaterial und ein längerer Zyklus. |
| Heißkanal | Technische Teile in großen Stückzahlen | Weniger Angussabfälle und sauberere Anschnittspuren; Die thermische Kontrolle ist von entscheidender Bedeutung. |
| Einsetzen oder überformen | Metalleinsätze, Soft-Touch-Bereiche und Baugruppen | Handhabung und Absperrungen erhöhen die Komplexität. Planen Sie sie daher frühzeitig. |
| Familienform | Ähnliche Kleinteile in einem Harz | Effizient bei geringem Volumen, wenn die Hohlräume richtig ausbalanciert sind. |
Heißkanalwerkzeuge sind häufig für technische Teile in großen Stückzahlen attraktiv, da sie den Angussabfall und die Anschnittspuren reduzieren, sie erfordern jedoch eine sorgfältige thermische Kontrolle. Einsatz- und Umspritzwerkzeuge erschweren die Handhabung und das Absperren und lassen sich daher am besten mit dem Former am selben Tisch planen. Eine Familienform kann für Teile mit geringem Volumen, die ein gemeinsames Harz und eine ähnliche Größe haben, effizient sein, vorausgesetzt, die Hohlräume sind ausgewogen.
Viele Schimmelprobleme entstehen schon lange vor dem ersten Schuss. Die folgenden Details verdienen in der Zeichnungsphase Aufmerksamkeit:
Simulation ist nützlich, aber sie funktioniert am besten, wenn sie eine bestimmte Frage beantwortet: Füllt diese Angussposition das Teil aus, wo werden Lufteinschlüsse entstehen oder mit wie viel Verformung ist zu rechnen? Unser Designleitfaden für Kunststoffspritzgussformen befasst sich detaillierter mit Komponenten und Prozessoptionen. Das Ziel ist kein perfektes Computermodell; Es ist ein Werkzeug, das in der Produktion geformt, gewartet und gemessen werden kann.
Werkzeugstahl und Kunstharz sind ein Paar. Ein glasfaserverstärktes Nylon kann im Laufe der Zeit einen weichen Hohlraumanschnitt abnutzen, während PVC zu Korrosion führen kann, wenn der Stahl und der Kühlkreislauf nicht sorgfältig ausgewählt werden. P20 und 718H sind gängige vorgehärtete Werkstoffe für allgemeine Teile. S136 oder ähnliche Edelstahlsorten eignen sich für transparente, medizinische oder korrosive Anwendungen; H13 wird häufig dort eingesetzt, wo Hitze und Abrieb von Bedeutung sind. Beschichtungen und Einsätze können die Lebensdauer verlängern, sie sollten jedoch ein bestimmtes Verschleiß- oder Ablösungsproblem lösen und nicht ein schwaches Design verbergen.
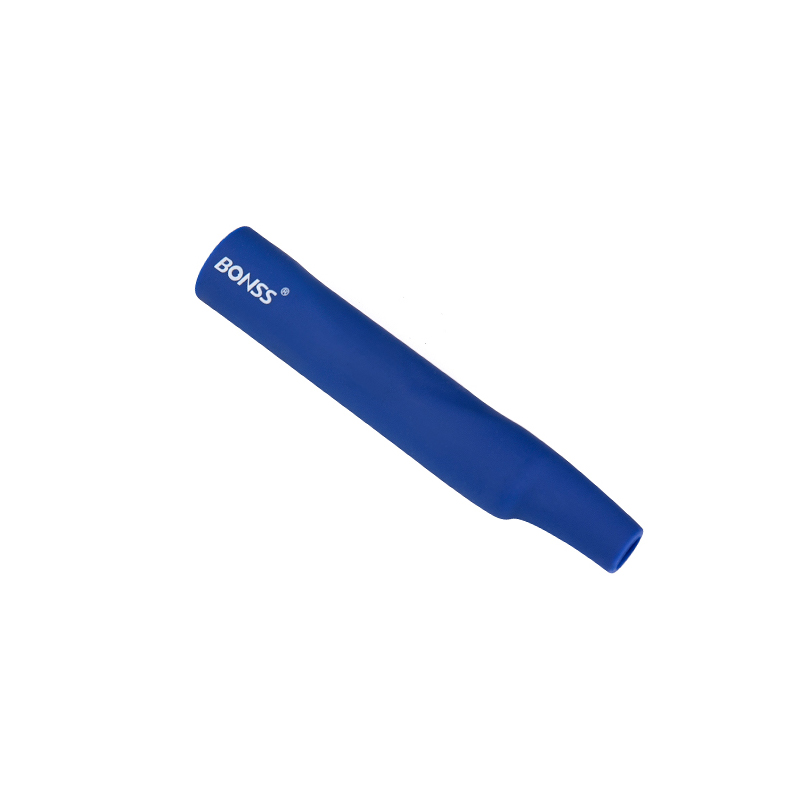
Erwägen Sie eine Schubstange für einen medizinischen Injektionsstift. Das Teil benötigt möglicherweise Steifigkeit, geringe Reibung, Sterilisationskompatibilität und stabile Abmessungen. Ein Material wie PA66-GF30 mit 15 % PTFE kann ein sinnvoller Ausgangspunkt sein, aber Anguss, Kühlung und Auswurf müssen dennoch die Faserorientierung und die engen Toleranzen berücksichtigen.
 PA66-GF30 Schubstange für medizinische Injektionsstifte Eine präzise, reibungsarme Schubstange aus glasfaserverstärktem PA66 mit PTFE, geeignet für medizinische Injektionsstifte. Produkt anzeigen →
Mängel sind Signale. Ein zu kurzer Schuss kann auf Entlüftung, Anschnittgröße, Schmelzetemperatur oder einen zu kleinen Angusskanal hinweisen. Grate können durch unzureichende Klemmung, verschlissene Trennflächen oder übermäßige Packung entstehen. Einfallstellen folgen häufig dicken Abschnitten und schlechter Kühlung; Verzug kann durch ungleichmäßige Schrumpfung oder Faserorientierung verursacht werden. Schweißnähte, Silberstreifen und Brandflecken erzählen jeweils eine andere Geschichte über Strömung, Feuchtigkeit oder eingeschlossenes Gas.
Die sinnvolle Reaktion besteht darin, jeweils eine Variable zu ändern und das Ergebnis aufzuzeichnen. Wissenschaftliches Formen mit einem dokumentierten Prozessfenster ist zuverlässiger als die Verfolgung von Einstellungen Schuss für Schuss. Außerdem gestaltet sich der Übergang vom Versuch zur Produktion wesentlich reibungsloser.
Die Werkzeugstandzeit ist keine einzelne Zahl. Dies hängt von der Stahlsorte, der Wärmebehandlung, der Oberflächenbeschaffenheit, der Abrasivität des Harzes, der Zykluszeit, der Qualität des Kühlwassers und davon ab, wie das Werkzeug zwischen den Durchläufen behandelt wird. Ein gut gewartetes Allzweckwerkzeug kann Hunderttausende Zyklen durchlaufen; Ein gehärtetes Werkzeug für ein abrasives technisches Harz kann für mehr gebaut werden. Der wichtige Punkt besteht darin, die erwartete Lebensdauer an das Programm anzupassen, anstatt jedes Tool zu überbauen.
Wartung sollte geplant und nicht reaktiv sein. Wasserwege müssen gereinigt werden, Entlüftungsöffnungen müssen inspiziert werden, Auswerferstifte und Schieber müssen geschmiert werden und Trennflächen müssen gepflegt werden. Ein kurzer Wartungsplan gewährleistet die Maßhaltigkeit und vermeidet teure Ausfälle, die in einer arbeitsreichen Woche immer auftreten.
Die Kosten folgen der gleichen Logik. Anzahl der Kavitäten, Stahlauswahl, Heißkanalsystem, Oberflächenbeschaffenheit, Toleranz, Schlitten, Heber und Validierung bestimmen alles. Ein niedriges Angebot, bei dem Testunterstützung oder Messung außer Acht gelassen werden, kann am Ende die teuerste Option sein.
Auswahl eines Partners für Spritzgussformen für Kunststoffe is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Unsere eigene Arbeit bei Suzhou Huanxin kombiniert Präzisionsformenbau mit Spritzguss kleiner und mittlerer technischer Teile. Wenn Sie eine benötigen Präzisionsformpartner Wer sich die Zeichnung, das Harz und die Produktionsmenge zusammen ansehen kann, für den lohnt sich ein frühzeitiges Gespräch. Wir würden eine dünne Wand oder einen ungünstigen Hinterschnitt lieber vor dem Schneiden des Werkzeugs in Frage stellen, als es erst danach zu erklären.
Verschiedene Branchen stellen unterschiedliche Anforderungen an eine Form. Medizinische Teile erfordern möglicherweise Reinigungsfähigkeit, rückverfolgbare Materialien und eine strenge Maßkontrolle. Automobilteile benötigen Ermüdungsbeständigkeit und eine stabile Leistung über den gesamten Temperaturbereich. Bei Elektro- und Druckerteilen muss häufig die Formgeschwindigkeit mit der Maßhaltigkeit in Einklang gebracht werden, während Teile von Lebensmittelmaschinen wiederholter Reinigung und Kontakt mit Lebensmittelgeräten standhalten müssen.
Bei elektrischen Federbeinen für Kraftfahrzeuge mag eine PA66-Buchse einfach aussehen, doch ihre Passform, ihr Verschleißverhalten und ihre Beständigkeit gegenüber der Alterung im Straßenumfeld hängen von der Materialwahl, der Torposition und der Rundheit ab.
 PA66-Buchse für elektrische Federbeinsysteme im Automobilbereich DuPont PA66 70G33L-Buchse, geformt für elektrische Federbeinbaugruppen, bietet präzise Passform und Hitzebeständigkeit für den Einsatz im Automobilbereich. Produkt anzeigen →
Ein weiteres Beispiel ist das Gehäuse eines Wasserqualitätsprüfers: Ein 50,1 g schwerer Formkörper muss die Elektronik schützen, in die Baugruppe passen und im Betrieb stabil bleiben.
 PPS-Wasserqualitätstestergehäuse zum Instrumentenschutz Ein 50,1 g schweres PPS-Formgehäuse mit Dichtungsstruktur, das die Elektronik des Wasserqualitätstesters schützt und einen stabilen Betrieb unterstützt. Produkt anzeigen →
Dies sind keine glamourösen Teile, aber es sind die Art von Details, die dafür sorgen, dass ein Produkt funktioniert.
Gute Spritzgussformen für Kunststoffe sind ein stiller Vorteil. Sie tauchen in der Regel nicht in einer Produktbroschüre auf, entscheiden aber darüber, ob eine Markteinführung pünktlich verläuft, ob eine Toleranz eingehalten wird und ob die Stückkosten sinnvoll sind. Wenn Sie ein neues Teil planen, beziehen Sie den Formenbauer frühzeitig ins Gespräch ein. Ein paar praktische Fragen in der Zeichnungsphase sind in der Regel günstiger als eine Änderung nach dem ersten Versuch.
Copyright © Suzhou Huanxin Precision Forming Co., Ltd. Alle Rechte vorbehalten.